Jazyk
ENG

Zavolejte nám
+86-159-6851-8588

E-mail

Zadejte klíčová slova...

NOVÝ
 Domov / Zprávy / novinky z oboru / Vysvětlení kování DIN: Kompletní průvodce typy, identifikace a výběr
Vysvětlení kování DIN: Kompletní průvodce typy, identifikace a výběr
 2026.10.05
 novinky z oboru
Hydraulické systémy, které netěsní v místě připojení, zřídka trpí špatnou hadicí. Častěji byla samotná armatura objednána se špatnou normou, špatnou sérií nebo nesprávným závitem. Tvarovky DIN se řídí německým průmyslovým standardem a jsou široce používány v evropských a mezinárodních strojích. Rozdíl mezi armaturou DIN 2353 řady L a armaturou řady S však není vždy zřejmý. Než zadáte další objednávku, pochopení toho, jak jsou tyto součásti klasifikovány, měřeny a instalovány, vám pomůže vyhnout se dvěma nejčastějším chybám při nákupu: výběr nesprávné tlakové třídy a identifikace nesprávného tvaru závitu.
Co jsou tvarovky DIN a proč na normě záleží
Tvarovky DIN jsou hydraulické konektory určené ke spojování trubek, hadic a potrubí v hydraulických systémech. Označení DIN neboli Deutsches Institut für Normung poukazuje na soubor německých průmyslových norem. V hydraulickém světě je nejrelevantnější normou pro trubkové fitinky DIN 2353, která pokrývá 24° kuželové svěrné šroubení. Tyto tvarovky vytvářejí těsnění přitlačením řezného kroužku na stěnu trubky při utahování matice, čímž se kroužek zatlačí do 24° kužele uvnitř těla tvarovky.
Norma DIN je důležitá, protože definuje geometrické rozměry, typy závitů a jmenovité tlaky. Bez společné reference by se trubková tvarovka od jednoho výrobce nemusela shodovat s protikusem od jiného výrobce. Když si koupíte DIN tvarovku, kupujete si součást, která byla navržena tak, aby odpovídala závitovému portu, vnějšímu průměru trubky a tloušťce stěny vašeho systému. Norma také specifikuje vztah mezi sériovou a tlakovou kapacitou, což umožňuje porovnávat komponenty napříč dodavateli.
Praktickým důsledkem této normy je, že tvarovka DIN je kompletní systém. Těleso, řezný kroužek a přídržná matice jsou navrženy společně. Komponenta od jednoho výrobce může být fyzicky kompatibilní s jiným, ale výkon pod tlakem se může lišit v závislosti na tvrdosti materiálu, povrchové úpravě kužele a tolerancích závitu.
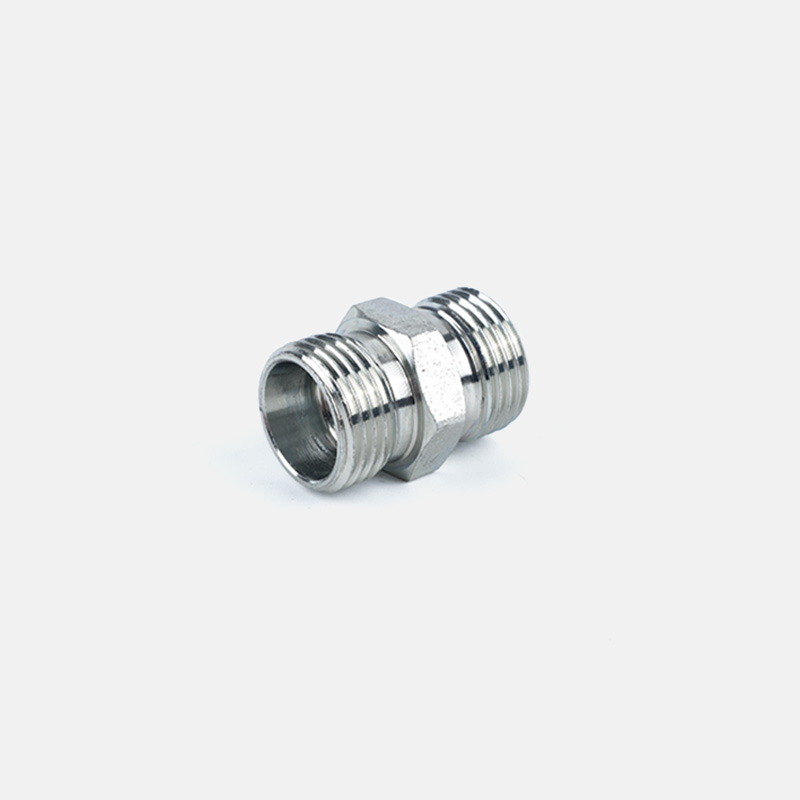 Hydraulické adaptéry Din Specifikace ATRIBUTY POPIS NÁZEV PRODUKTU DIN HEX VSUVKA MÍSTO PŮVODU ČÍNA NÁZEV ZNAČKY TIANXIANG ČÍSLO VÝROBKU 1C, 1D, 1C-RN, 1D-RN MATERIÁL UHLÍKOVÁ OCEL 20#,... Zobrazit produkt →
Hlavní součásti připojení DIN 2353
Kompletní sestava tvarovky DIN 2353 se skládá ze tří částí. Tělo tvarovky obsahuje závitový konec, který se připojuje k portu, a také 24° kužel, který přijímá trubici. Řezný kroužek je těsnicí prvek. Když matici utáhnete, kroužek se posune dopředu a zakousne se do povrchu trubky, čímž vznikne mechanické i nepropustné spojení. Přídržná matice drží kroužek na místě a působí kompresní silou.
Každá součást má specifickou funkci a tělo je běžně dostupné v konfiguraci rovné, koleno, T a přepážky. Například koleno umožňuje změnu směru bez přidání samostatného adaptéru. Některá tělesa také obsahují na jednom konci vnější závit a na druhém 24° kužel, který umožňuje přechod armatury ze závitového portu na trubkové připojení. Při výrobě dodavatelé obvykle nabízejí kompletní sestavy DIN, které zahrnují tělo, řezný kroužek a matici, obvykle označené příponou přidanou k číslu dílu.
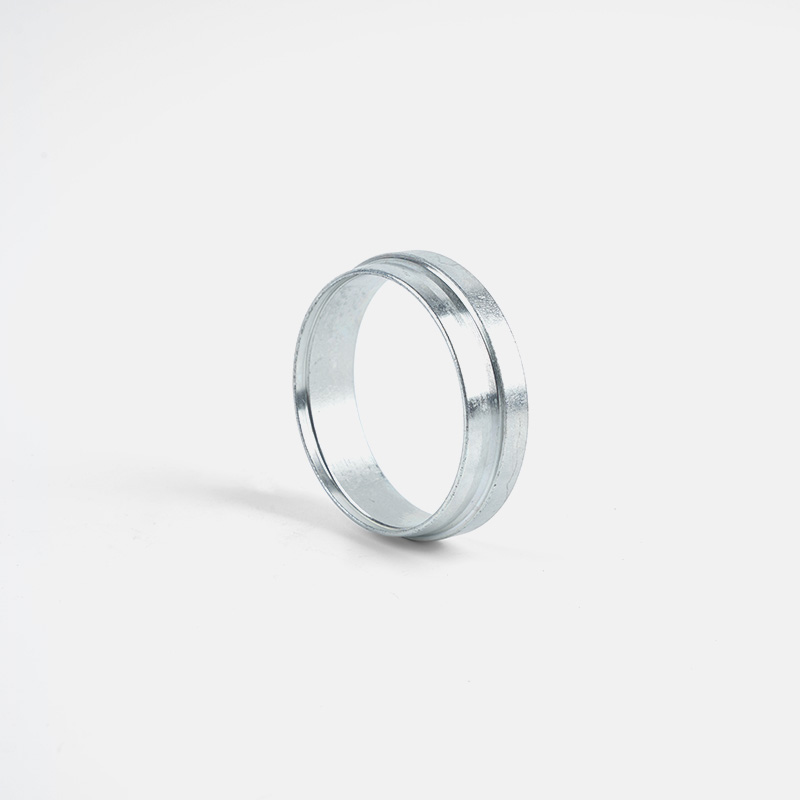 Řezací kroužek Doporučené produkty Zobrazit produkt →
Série, tlakové třídy a dimenzování
Tvarovky DIN 2353 jsou rozděleny do tří řad podle tloušťky stěny trubky: LL pro velmi lehké, L pro standardní lehké a S pro těžké. Řada určuje maximální pracovní tlak. Armatura řady S má silnější stěnu a podporuje vyšší tlak než stejná jmenovitá velikost u řady L. Toto je první specifikace, kterou si před objednávkou potvrďte u svého dodavatele, protože série míchání může vést k předčasnému selhání.
Kromě série je vnější průměr trubky primárním způsobem výběru tvarovky. Trubka 12 mm vyžaduje tvarovku navrženou pro vnější průměr 12 mm, nikoli tvarovku pro jmenovitý závit 12 mm. Jmenovitý tlak závisí také na materiálu trubky a tloušťce stěny, takže samotná armatura nezaručuje limit tlaku v systému. Celá sestava musí být konzistentně dimenzována, aby udržela provozní tlak.
Pro pomoc při ověřování série může být užitečná rychlá referenční tabulka. Níže uvedená tabulka ukazuje běžné vnější průměry trubek DIN a jejich odpovídající jmenovité tlaky řady L a S jako výchozí bod.
| Vnější průměr trubky | Pracovní tlak řady L (bar) | Pracovní tlak řady S (bar) |
|---|---|---|
| 6 mm | 315 | 630 |
| 10 mm | 315 | 630 |
| 16 mm | 250 | 630 |
| 25 mm | 160 | 400 |
| 38 mm | 160 | 315 |
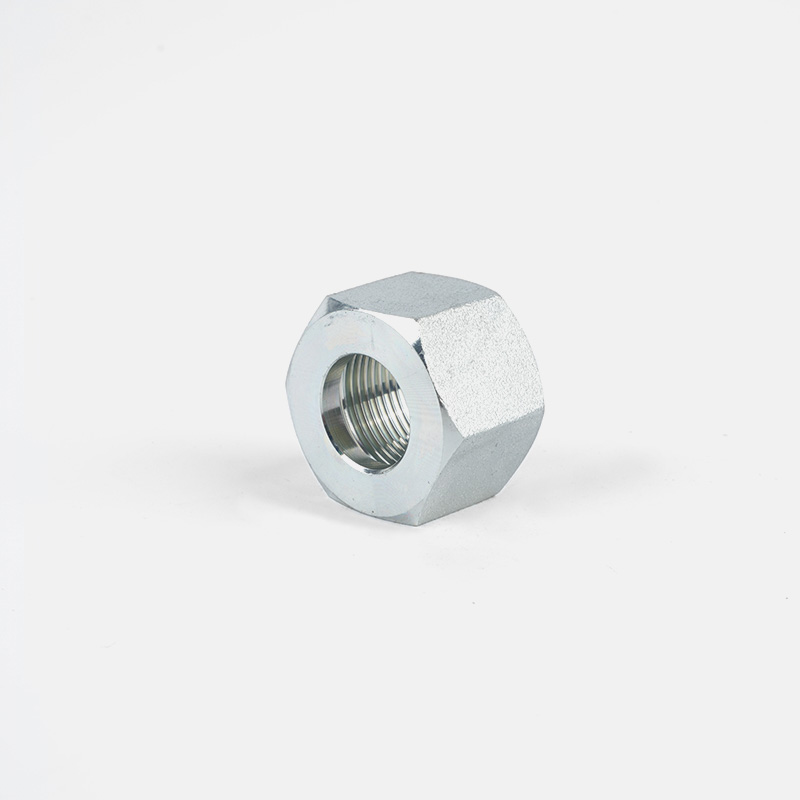 Pojistná matice NL/NS Specifikace Č. dílu ZÁVITOVÁ TRUBKA O.D. ROZMĚRY Mpa E C d S2 NL-12 M12x1,5 6 14,5 6 14 L Zobrazit produkt →
Jak identifikovat a změřit DIN fitinky
Když držíte tvarovku DIN trubky v ruce, můžete ověřit její identifikaci kontrolou závitu, úhlu kužele a označení na matici nebo těle. Vnější závit na šroubení DIN je typicky metrický, buď M nebo G v závislosti na připojení portu. ISO 6149 a DIN 3852 jsou běžné normy pro závity portů. Před zahájením instalace musí průměr závitu a stoupání odpovídat vašemu portu.
Můžete také změřit trubici, která bude vložena. Třmeny jsou nejjednodušším nástrojem. Změřte vnější průměr trubky a zaznamenejte hodnotu. Poté jej porovnejte s tabulkami velikostí výrobce, abyste určili správnou velikost kování. Úhel kužele 24° je definující vlastností DIN 2353 a je důležité nenahrazovat tvarovku SAE 37° v systému DIN.
Značky jsou obvykle vyraženy na matici nebo tělese armatury. Na typické sestavě může matice zobrazovat velikost a sérii trubky, například G 12 L. Pokud je označení opotřebované nebo chybí, našroubování matice na tělo fitinky může stále poskytnout potvrzení, když lícování ponechává malou vůli. Nejspolehlivější metodou je však použití závitoměru nebo potvrzení čísla dílu pomocí katalogu dodavatele.
Montážní postupy, které zabraňují únikům
Správná instalace tvarovky DIN začíná čistou trubkou správné velikosti. Konec trubky musí být vzhledem k ose tvarovky čtvercový. Mírně zkosená hrana napomáhá rovnoměrnému záběru řezného kroužku. Po nasazení matice a kroužku na trubku zasunete trubku do těla tvarovky, dokud se nedotkne vnitřního dorazu. Poté utáhněte matici doporučeným momentem nebo dokud šroubení nedosáhne nastaveného počtu otáček. Přílišné utažení deformuje řezný kroužek a může způsobit trhliny způsobené pnutím.
Mnoho výrobců nabízí přednastavený způsob instalace. Při tomto procesu se armatura utáhne do předepsané hloubky, uvolní a poté zajistí pomocí měrky nebo momentového klíče. Tato metoda zkracuje dobu instalace při zachování opakovatelnosti. Při montáži pomocí zkušebního kalibru ověřte, že rozměr mezi maticí a koncem trubky spadá do tolerančního rozsahu.
Údržba kování DIN by měla zahrnovat vizuální kontrolu povrchu kužele. Pokud vidíte řezy, škrábance nebo změnu barvy, vyměňte řezný kroužek a matici společně. Opětovné použití poškozeného kroužku nevyvolá stejnou těsnicí sílu. Mějte také na paměti, že počáteční utahovací síla se časem sníží s tepelným cyklováním. Pravidelná kontrola hydraulické armatury je součástí běžné údržby zařízení. Pro širší pohled na postupy údržby naleznete v interní příručce montáž a údržba hydraulických hadic může nabídnout další kontext.
Důležité informace o materiálu, povrchové úpravě a nákupu
Tvarovky DIN jsou obecně vyráběny z uhlíkové oceli, i když jsou k dispozici také varianty z nerezové oceli a mosazi pro korozivní prostředí. Armatury z uhlíkové oceli jsou běžně pozinkované, aby byly chráněny proti korozi. Povrchová úprava určuje, jak dobře armatura přežije ve vlhkých, slaných nebo chemicky agresivních aplikacích. U venkovních strojů může zinko-niklový povlak nabídnout delší odolnost proti korozi než standardní pozinkovaný povrch.
Při nákupu tvarovek DIN si u dodavatele ověřte jakost materiálu, tlakovou řadu a povrchovou úpravu. Tvarovka, která má správné rozměry, ale nesprávný materiál, může pod tlakem rychle selhat. Podobně tvarovka, která postrádá náležitou povrchovou úpravu, může v místě zákusu kroužku zkorodovat a ztratit těsnící funkci.
Výběr nesprávného uložení může také ovlivnit instalaci. Například armatury z uhlíkové oceli s velmi tvrdým řezným kroužkem vyžadují větší montážní sílu, zatímco sestavy z nerezové oceli mohou vyžadovat jiné mazání, aby se zabránilo zadření. Výběr materiálu a povrchová úprava jsou stejně důležité jako identifikace závitu. Související úvahy při výběru armatury jsou popsány v článku o výběr materiálu a povrchová úprava opakovaně použitelných armatur , který zdůrazňuje, jak povlak a tvrdost ovlivňují dlouhodobý výkon.
Nakonec zvažte samotný proces zadávání zakázek. Musíte zadat přesný vnější průměr trubky, sérii, typ závitu a materiál. Jasná specifikace zabrání zdržení na montážní lince. Pokud si nejste jisti úplným číslem dílu, je vždy bezpečnější ověřit si to u technického odborníka, než předpokládat, že řada L zvládne vysokotlakou aplikaci navrženou pro řadu S. Náklady na neúspěšnou výměnu armatury jsou vždy vyšší než náklady na pečlivou kontrolu specifikace.


Hydraulické příslušenství na zakázku
Od konceptu až po výrobu můžeme vytvořit produkty, které chcete
Produkty
Kontaktní informace
-

Tel: +86-159-6851-8588
-

E-mail: [email protected]
-

Add:Zhu Jia Station Village, Diankou Town, Zhuji City, provincie Zhejiang, Čína
Copyright © Zhejiang Tianxiang Machine Fittings Co., Ltd.
